
热熔胶纸带卷料变形如何规避上机故障
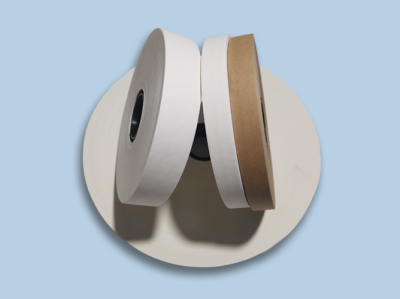
自动化包装作业中,很多看似随机的跑偏、卡带、粘接不牢问题,根源并非设备调试不当,而是热熔胶纸带卷料出现了隐性变形。卷料端面不平整、层间松紧不一、带体翘曲形变,肉眼有时难以快速识别,但上机高速走带后,各类故障会集中显现,影响包装流程的稳定性。做好卷料形变规避,能大幅减少热熔胶纸带的上机异常问题。
热熔胶纸带卷料变形,大多来自仓储堆放与转运操作的不规范。很多车间会将纸带卷料直接平放堆叠,上层物料的压力会让卷料端面受压凹陷,出现单边塌卷、层间滑移的情况。纸带纸质基材质地偏软,长期承压会产生不可逆形变,卷层松紧失衡,上机放卷时受力紊乱,进而引发走带跑偏、卡顿。转运过程的磕碰、摔落,也会造成卷料轴心偏移、边缘变形,埋下故障隐患。
储存环境不适,也会诱发卷料形变问题。热熔胶纸带对温湿度变化较为敏感,潮湿环境会让纸带基材吸湿变软,卷料整体蓬松变形;闷热不通风的存放区域,会让表层胶层软化,造成卷料层间轻微粘连,放卷时拉扯受力不均,带体容易出现褶皱、弯曲。长期光照存放,还会让纸带局部材质老化收缩,导致卷料端面凹凸不平。
除了外部因素,卷料自身收卷工艺留的隐性应力,也会造成后期形变。生产收卷张力不稳的纸带,卷层密度不均匀,静置存放一段时间后,内部应力缓慢释放,会出现卷料鼓包、纹路歪斜、松紧不一等现象。这类变形外观变化细微,但上机使用时,走带轨迹无法保持平直,会频繁出现卡带、断带以及粘接错位等问题。
想要有效规避卷料变形带来的上机故障,首先要规范存放方式。卷料尽量采用立式摆放的方式,避免多层堆叠重压,减少端面受压变形。仓储区域保持干爽通风,规避潮湿、高温、直射光线的环境,维持纸带基材与胶层的稳定状态。转运过程轻拿轻放,减少机械磕碰,保护卷料轴心与端面平整。
其次可以在上机前增加简单的物料检查。取用卷料时观察端面平整度,查看有无塌边、鼓包、层间错位等问题,检查带体是否存在翘曲、褶皱。对于存放时间较久的卷料,可提前静置适配车间工况,缓解材质应力,再上机使用,能有效降低走带异常概率。
同时配合设备微调适配物料状态。轻微形变的卷料,可适当调整设备放卷张力与导辊间距,保证走带受力均匀,避免局部拉扯加剧形变问题。定期清洁、校准设备导辊,保障走带通道顺畅,减少变形纸带的上机故障。
热熔胶纸带卷料形变属于可提前规避的基础问题,多数故障源于日常存放、转运、质检的细节疏漏。规范物料管理,做好上机前核查,既能保护卷料形态完整,稳定纸带粘接性能,也能让自动化包装工序更加顺畅,减少耗材浪费与生产停机情况。
上一条: 无
地址:广东省东莞市大朗镇犀牛陂二村大冚墟路2巷32号
电话:15362687393
电子邮箱:dgzc@foxmail.com
版权所有:东莞市至诚包装材料有限公司 技术支持:微锋网络 备案号粤ICP备2022080339号

